ЭЛЕКТРОДЫ СВАРОЧНЫЕ Алматы
Стабильная дуга при токе 40–200 А, соответствие ГОСТ
Коэффициент наплавки до 1.3, минимальное разбрызгивание, отгрузка за 24 часа.
 Экономия до 15% благодаря прямым поставкам с КЗ и РФ
 Склад 3 000 тонн 95% позиций в наличии
 18 единиц собственного автопарка
 Каждая партия сопровождается сертификатами ГОСТ и EN
ЭЛЕКТРОДЫ СВАРОЧНЫЕ Алматы
Стабильная дуга при токе 40–200 А, соответствие ГОСТ
Коэффициент наплавки до 1.3, минимальное разбрызгивание, отгрузка за 24 часа.
Экономия до 15% благодаря прямым поставкам с КЗ и РФ
Склад 3 000 тонн 95% позиций в наличии
18 единиц собственного автопарка
Каждая партия сопровождается сертификатами ГОСТ и EN
ЭЛЕКТРОДЫ СВАРОЧНЫЕ Алматы
Стабильная дуга при токе 40–200 А, соответствие ГОСТ
Коэффициент наплавки до 1.3, минимальное разбрызгивание, отгрузка за 24 часа.
Экономия до 15% благодаря прямым поставкам с КЗ и РФ
Склад 3 000 тонн 95% позиций в наличии
18 единиц собственного автопарка
Каждая партия сопровождается сертификатами ГОСТ и EN
каталог ЭЛЕКТРОДов СВАРОЧНЫх
Стоимость указана за килограмм, с учетом производства и доставки
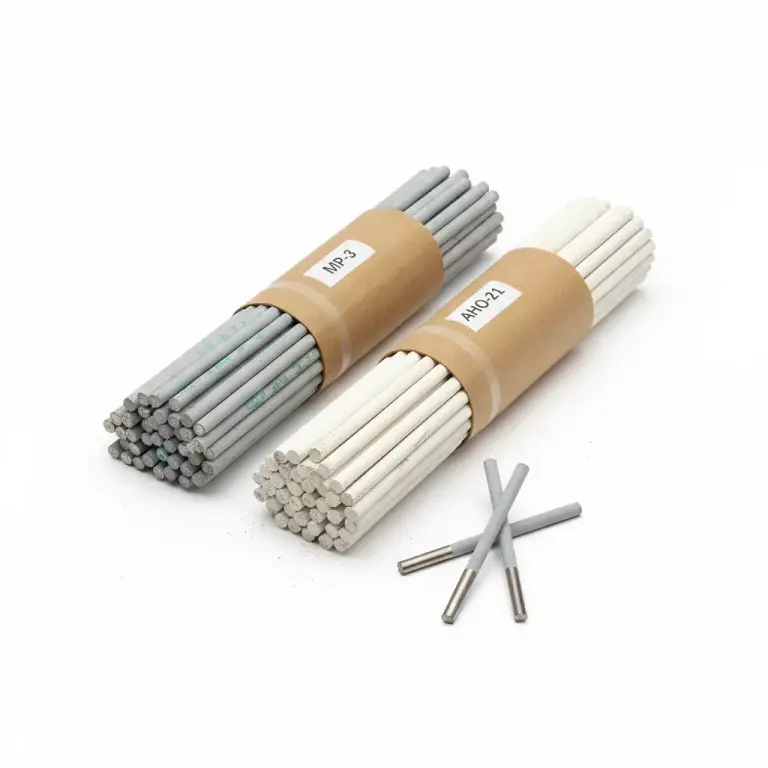 Электроды МР-3 Ø3.0 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды МР-3 Ø4.0 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды МР-3 Ø5.0 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды АНО-21 Ø2.5 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды АНО-21 Ø3.0 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды АНО-21 Ø4.0 мм (Углеродистая сталь) ГОСТ 9466 в Алматы
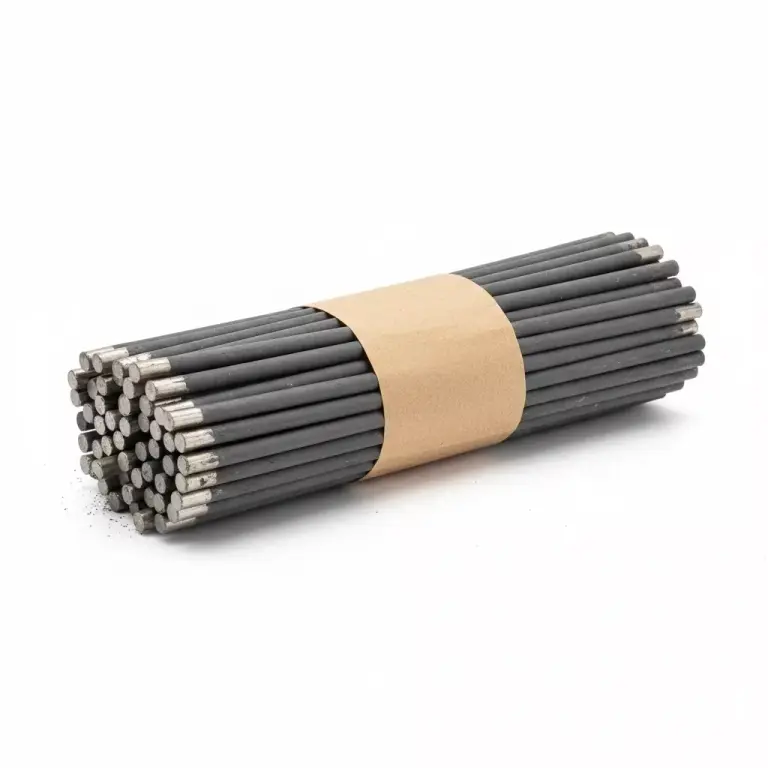 Электроды УОНИ 13/55 Ø2.5 мм (Низколегированная сталь) ГОСТ 9466 в АлматыЭлектроды УОНИ 13/55 Ø3.0 мм (Низколегированная сталь) ГОСТ 9466 в АлматыЭлектроды УОНИ 13/55 Ø4.0 мм (Низколегированная сталь) ГОСТ 9466 в АлматыЭлектроды УОНИ 13/55 Ø5.0 мм (Низколегированная сталь) ГОСТ 9466 в Алматы
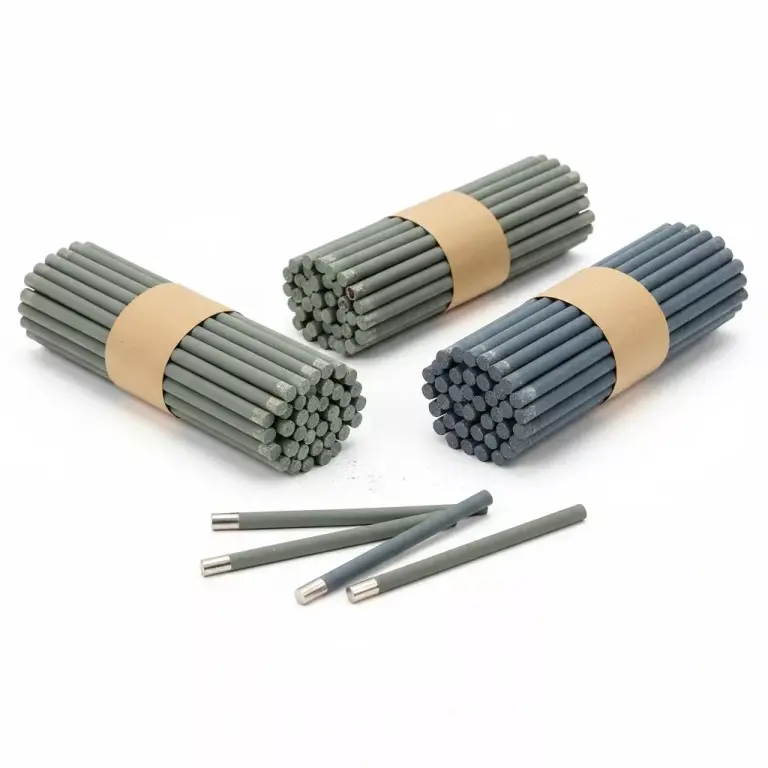 Электроды ЦЛ-11 Ø3.0 мм (Нержавеющая сталь) ГОСТ 9466 в АлматыЭлектроды ОЗЛ-6 Ø3.0 мм (Нержавеющая сталь) ГОСТ 9466 в АлматыЭлектроды ЦЧ-4 Ø3.0 мм (Чугун) ГОСТ 9466 в Алматы
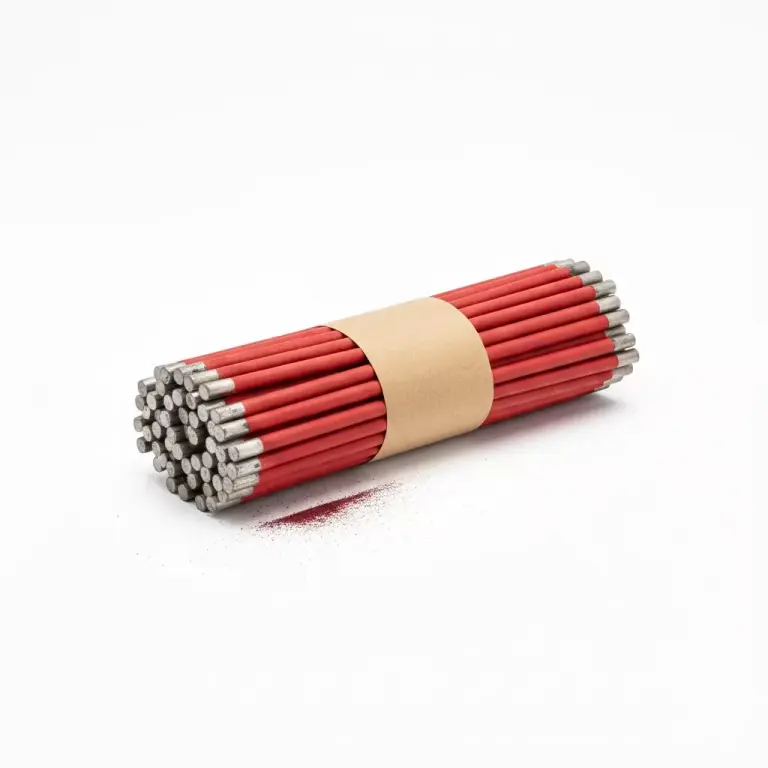 Электроды ESAB OK 46.00 Ø3.0 мм (Углеродистая сталь) ГОСТ 9466 в АлматыЭлектроды ESAB OK 46.00 Ø4.0 мм (Углеродистая сталь) ГОСТ 9466 в Алматы
УСЛУГИ НАШЕЙ КОМПАНИИ
Заготовительные операции
Резка (газовая, плазменная, лазерная, гидроабразивная), гибка, правка, изготовление поковок, литьё металлов, прокатка, перфорация, высечка и штамповка.
Механическая обработка
Токарные и фрезерные работы (в т.ч. ЧПУ), сверление, расточка, нарезка резьбы, шлифовка, полировка, зачистка, механическая обработка.
Термическая и химическая обработка
Термообработка (закалка, отпуск, нормализация), цементация, азотирование, борирование, карбонитрация, химическое оксидирование (чернение).
Поверхностные покрытия и финиш
Гальванические покрытия (оцинковка, хромирование, никелирование, анодирование), окраска (порошковая, жидкая, антикоррозийная), лакокрасочные покрытия, пескоструйная обработка.
Контроль качества
Ультразвуковой контроль, магнитопорошковый контроль, рентгенографический контроль, капиллярный контроль.
Сварка и сборка
Сварочные работы (дуговая, полуавтомат, аргонно-дуговая), сборка металлоконструкций.
Специальные технологии
Калибровка (круг, квадрат, шестигранник), гидроформовка, лазерная маркировка.
Логистика и комплектация
Упаковка изделий, комплектация заказов, складские услуги, доставка металлопроката и готовых изделий.
Инжиниринг и проектирование
Разработка технической документации, проектирование металлоконструкций, подбор материалов, конструкторские и инженерные решения под заказчика.
УСЛУГИ НАШЕЙ КОМПАНИИ
Резка (газовая, плазменная, лазерная, гидроабразивная), гибка, правка, изготовление поковок, литьё металлов, прокатка, перфорация, высечка и штамповка.
Заготовительные операции
Токарные и фрезерные работы (в т.ч. ЧПУ), сверление, расточка, нарезка резьбы, шлифовка, полировка, зачистка, механическая обработка.
Механическая обработка
Термообработка (закалка, отпуск, нормализация), цементация, азотирование, борирование, карбонитрация, химическое оксидирование (чернение).
Термическая и химическая обработка
Гальванические покрытия (оцинковка, хромирование, никелирование, анодирование), окраска (порошковая, жидкая, антикоррозийная), лакокрасочные покрытия, пескоструйная обработка.
Поверхностные покрытия и финиш
Ультразвуковой контроль, магнитопорошковый контроль, рентгенографический контроль, капиллярный контроль.
Контроль качества
Сварочные работы (дуговая, полуавтомат, аргонно-дуговая), сборка металлоконструкций.
Сварка и сборка
Калибровка (круг, квадрат, шестигранник), гидроформовка, лазерная маркировка.
Специальные технологии
Упаковка изделий, комплектация заказов, складские услуги, доставка металлопроката и готовых изделий.
Логистика и комплектация
Разработка технической документации, проектирование металлоконструкций, подбор материалов, конструкторские и инженерные решения под заказчика.
Инжиниринг и проектирование
Перезвоним в течение 3 минут
УСЛУГИ НАШЕЙ КОМПАНИИ
Резка (газовая, плазменная, лазерная, гидроабразивная), гибка, правка, изготовление поковок, литьё металлов, прокатка, перфорация, высечка и штамповка.
Заготовительные операции
Токарные и фрезерные работы (в т.ч. ЧПУ), сверление, расточка, нарезка резьбы, шлифовка, полировка, зачистка, механическая обработка.
Механическая обработка
Термообработка (закалка, отпуск, нормализация), цементация, азотирование, борирование, карбонитрация, химическое оксидирование (чернение).
Термическая и химическая обработка
Гальванические покрытия (оцинковка, хромирование, никелирование, анодирование), окраска (порошковая, жидкая, антикоррозийная), лакокрасочные покрытия, пескоструйная обработка.
Поверхностные покрытия и финиш
Ультразвуковой контроль, магнитопорошковый контроль, рентгенографический контроль, капиллярный контроль.
Контроль качества
Сварочные работы (дуговая, полуавтомат, аргонно-дуговая), сборка металлоконструкций.
Сварка и сборка
Калибровка (круг, квадрат, шестигранник), гидроформовка, лазерная маркировка.
Специальные технологии
Упаковка изделий, комплектация заказов, складские услуги, доставка металлопроката и готовых изделий.
Логистика и комплектация
Разработка технической документации, проектирование металлоконструкций, подбор материалов, конструкторские и инженерные решения под заказчика.
Инжиниринг и проектирование
Перезвоним в течение 3 минут
Цены на ЭЛЕКТРОДЫ СВАРОЧНЫЕ
| КАТЕГОРИЯ | ТОЛЩИНА | МАРКА СТАЛИ | РАЗМЕР | ЕД. ИЗМ. | СРЕДНЯЯ ЦЕНА |
|---|---|---|---|---|---|
| ЭЛЕКТРОДЫ ДЛЯ СВАРКИ УГЛЕРОДИСТЫХ СТАЛЕЙ (МР-3, АНО-21) | |||||
| Электроды МР-3 | 3.0 | Углеродистая | 350 мм | кг | 850 |
| Электроды МР-3 | 4.0 | Углеродистая | 400 мм | кг | 820 |
| Электроды МР-3 | 5.0 | Углеродистая | 400 мм | кг | 820 |
| Электроды АНО-21 | 2.5 | Углеродистая | 300 мм | кг | 950 |
| Электроды АНО-21 | 3.0 | Углеродистая | 350 мм | кг | 880 |
| Электроды АНО-21 | 4.0 | Углеродистая | 400 мм | кг | 860 |
| ЭЛЕКТРОДЫ ДЛЯ ОТВЕТСТВЕННЫХ КОНСТРУКЦИЙ (УОНИ) | |||||
| Электроды УОНИ 13/55 | 2.5 | Низколегированная | 300 мм | кг | 1150 |
| Электроды УОНИ 13/55 | 3.0 | Низколегированная | 350 мм | кг | 1050 |
| Электроды УОНИ 13/55 | 4.0 | Низколегированная | 400 мм | кг | 980 |
| Электроды УОНИ 13/55 | 5.0 | Низколегированная | 450 мм | кг | 980 |
| ЭЛЕКТРОДЫ СПЕЦИАЛЬНОГО НАЗНАЧЕНИЯ (НЕРЖАВЕЙКА, ЧУГУН) | |||||
| Электроды ЦЛ-11 (Нерж.) | 3.0 | Высоколегированная | 350 мм | кг | 7800 |
| Электроды ОЗЛ-6 (Нерж.) | 3.0 | Высоколегированная | 350 мм | кг | 8200 |
| Электроды ЦЧ-4 (Чугун) | 3.0 | Специальная | 350 мм | кг | 9500 |
| СПЕЦПРЕДЛОЖЕНИЯ И БРЕНДЫ (ESAB, Lincoln Electric) | |||||
| Электроды ESAB OK 46.00 | 3.0 | Углеродистая | 350 мм | кг | 1650 |
| Электроды ESAB OK 46.00 | 4.0 | Углеродистая | 450 мм | кг | 1580 |
- 01.СОБСТВЕННЫЙ СКЛАД НА 3 000 ТОНН
В наличии трубы, балки, листы и арматура по ГОСТ. Более 2 500 наименований в наличии. Гарантируем подбор под любые проекты.
- 02.НАША КОМПАНИЯ РАБОТАЕТ УЖЕ 30 ЛЕТ
Работаем с 1994 года. За это время мы обрели лучших поставщиков металла, а закупы в больших объемах позволяют сократить расходы нашим клиентам.
- 03.точность резки до ±1 мм
На станках с ЧПУ Hypertherm. Исключаем брак и потери металла. Экономим клиентам до 15% бюджета на каждом проекте.
- 04.Доставка строго в срок
Доставляем 98,5% заказов точно в срок, благодаря собственному автопарку из 18 машин. Вы избежите простоев производства и штрафов от заказчиков.
- 05.ШИРОКИЙ ВЫБОР МЕТАЛЛА
У нас в наличии 100+ позиций: сталь, алюминий, нержавейка от ММК, РУСАЛ, Северсталь. Получите нужный металл под ключ.
- 06.Прямые поставки от 7 заводов
Работаем без посредников с заводами ММК, НЛМК, ЧТПЗ. Цены на 10-15% ниже рыночных и паспорта качества на всю продукцию.
- 07.Отгрузка со склада за 3 часа
Отгрузим 95% позиций с нашего склада в течение 3 часов после заявки. Вы сократите время ожидания и ускорите запуск проекта.
- 08.Отсрочка платежа до 30 дней
Предоставляем официальную отсрочку платежа на сумму до 10 000 000 тг. для постоянных клиентов. Сохраняйте оборотные средства.
- 09.Рассчитаем стоимость за 15 мин
Пришлите чертеж или спецификацию. Наш инженер рассчитает КП с точной стоимостью за 15 минут и отправит вам на email.
- 10.Упаковка защищает от коррозии
Антикоррозионная пленка и деревянные прокладки для листового металла. Арматура в пакетах по 2 тонны. Сохранность при хранении до 12 месяцев.
Узнайте стоимость электродов сварочных за 1 минуту
ОТЗЫВЫ КЛИЕНТОВ На ЭЛЕКТРОДЫ СВАРОЧНЫЕ в Алматы
Мы очень трепетно относимся к вашей обратной связи
Электроды для сварки
ЭКСПЕРТНЫЙ ГАЙД ПО ВЫБОРУ И ЦЕНАМ АЛМАТЫ
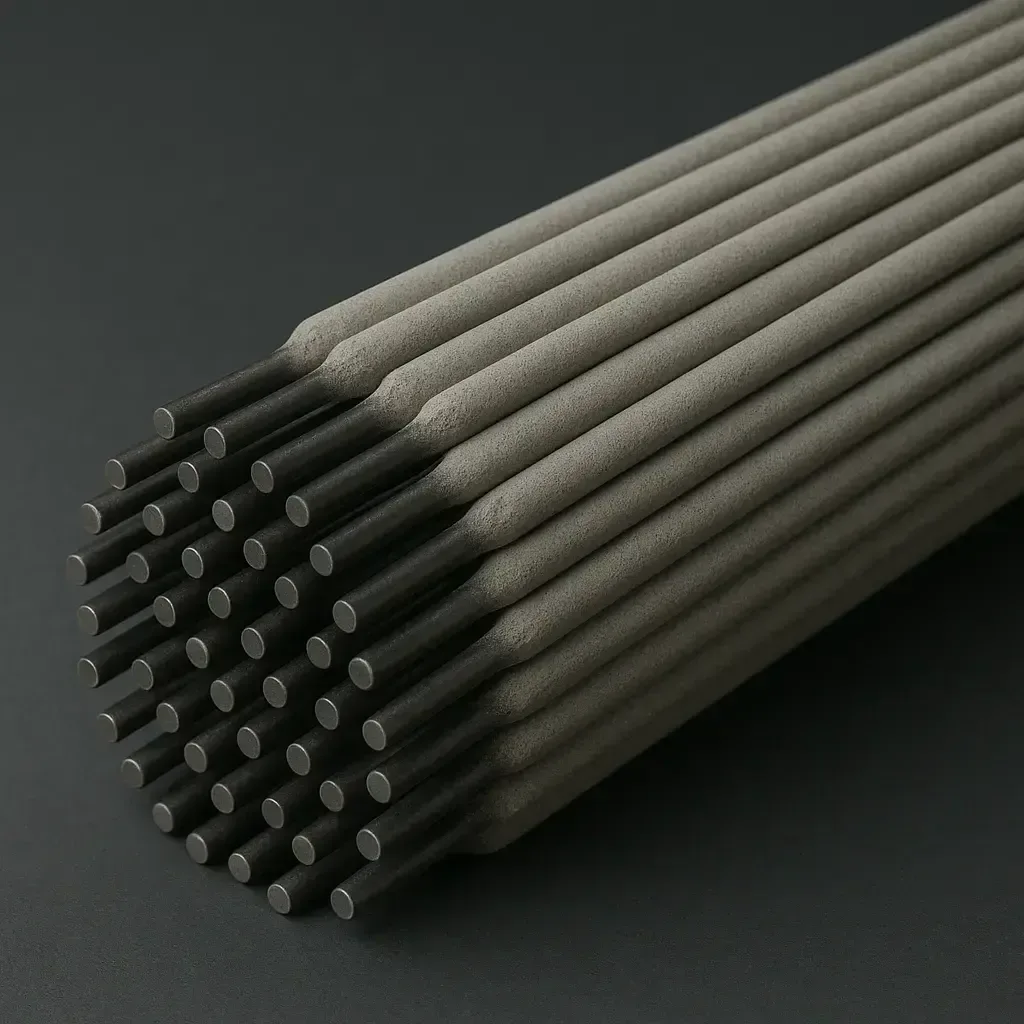
Сварка — это не магия, а химия и физика. Даже дорогой инвертор бессилен, если в держаке — низкосортный стержень с осыпающейся обмазкой. Качественные электроды определяют успех работы на 50%. Остальное зависит от навыков мастера и настроек оборудования.
В Алматы снабженцы часто ищут низкую стоимость, а сварщики потом борются с залипанием и пористыми швами. Разберем матчасть без лишних слов, чтобы вы понимали, за что платите.
Зачем нужна обмазка?
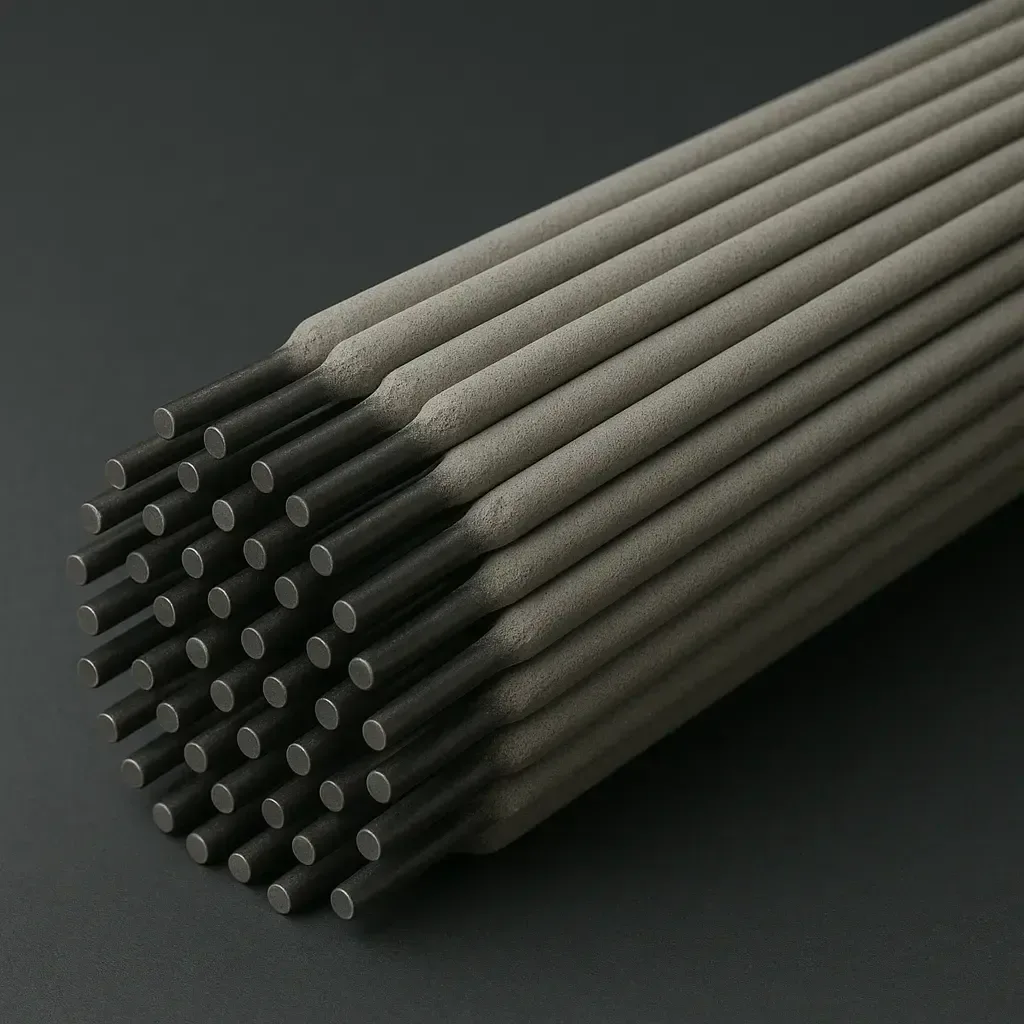
Совет эксперта от Алексея Виноградова, главного технолога: «Проверяйте эксцентриситет покрытия перед покупкой. Если слой обмазки с одной стороны толще, дуга начнет отклоняться в сторону, образуя «козырек». Посмотрите на торец: стержень должен располагаться строго по центру.»
Эволюция: от голой проволоки к технологиям
Современные сварочные электроды прошли долгий путь развития.
- Как было раньше: 15 лет назад на многих объектах Алматы еще использовали примитивные составы с не стабильным горением.
- Проблемы прошлого: Раньше сварщики работали почти «голым» металлом. Это приводило к разбрызгиванию и хрупкости соединений.
- Тупиковые пути: Попытки внедрить магнитные порошковые напыления не прижились из-за сложности оборудования и высокой цены.
- Современность: Сегодняшние составы легируют шов прямо в процессе плавления, делая его прочнее основного металла.
Типы покрытий и компромиссы выбора
Тип покрытия | Примеры марок | Преимущества | Главный компромисс |
Рутиловая (R) | МР-3, АНО-21 | Легкий поджиг, работа по ржавчине | Жертвуем ударной вязкостью ради комфорта. |
Основное (B) | УОНИ-13/55 | Высокая прочность, работа в мороз | Требуют зачистки металла до блеска. |
Целлюлозное (C) | ЦЛ-11 (аналоги) | Глубокий провар, любая позиция | Повышенное разбрызгивание металла. |
Выбирая рутиловые электроды для сварки, вы получаете красивый шов, но такие соединения хуже держат вибрационные нагрузки. Основной компромисс марок УОНИ: ради надежности конструкции приходится мириться с тяжелым поджигом дуги.
Подбор диаметра и тока
Диаметр стержня выбирают по толщине заготовки. Ошибка ведет к прожогам или непровару.
Толщина детали (мм) | Диаметр (мм) | Ток (Ампер) | Расход (кг на метр) |
1.5 – 2 | 2.0 | 40 – 70 | 0.12 |
3 – 4 | 3.0 | 80 – 110 | 0.40 |
5 – 8 | 4.0 | 120 – 160 | 0.80 |
Важный нюанс: Обратная сторона медали использования толстых электродов (4-5 мм) — колоссальная нагрузка на электросеть. В частном секторе Алматы напряжение часто проседает, поэтому 3 мм — оптимальный выбор для бытовых инверторов.
3 факта о качестве
- Геометрия стержня: В дешевых партиях диаметр проволоки может «гулять» на 0.1-0.2 мм, что сбивает настройки тока.
- Чистота химии: Наличие серы в обмазке провоцирует горячие трещины. Качественные сварочные электроды купить — значит гарантировать чистоту сплава.
- Плотность обмазки: Рыхлое покрытие крошится при хранении, оставляя стержень без защиты.
Почему брендовые электроды выгоднее?
Дешевый электрод сварочный сильно разбрызгивает металл. Эти капли налипают на деталь. После сварки вы тратите лишний час на работу болгаркой. Брендовый продукт варит чисто. Вы платите за экономию своего времени и дисков для УШМ. Продажа электродов низкого качества — это скрытый налог на вашу производительность.
Хранение в климате Алматы
Сырой электрод шипит и «козыряет». Водород из воды попадает в ванну, создавая поры. Если вы приобрели электроды цена которых была подозрительно низкой на открытом рынке, скорее всего, они уже набрали влагу.
Совет эксперта от Алексея Виноградова: «Если пачка вскрыта, используйте ее в течение дня. Оставшиеся стержни храните в пластиковом тубусе. Для восстановления свойств используйте печь: 1 час при 180°C вернет рутиловому покрытию рабочие свойства.»
Где покупать в Алматы?
При покупке смотрите на склад. Если склад холодный и сырой — товар испорчен. Мы обеспечиваем терморегуляцию при хранении каждого кг продукции.
Популярные вопросы
об ЭЛЕКТРОДах СВАРОЧНЫх
Что такое сварочные электроды?
Из чего состоят сварочные электроды?
Какие существуют виды покрытий электродов?
Как понять, какие электроды нужны для сварки?
Какими электродами можно варить сверху вниз?
Для каких металлов используются сварочные электроды?
Чем отличаются рутиловые электроды?
Что такое основные электроды и где они применяются?
Можно ли варить электродами по ржавчине?
Какой диаметр электродов выбрать?
– 2–3 мм — тонкий металл
– 4–5 мм — толстые заготовки
Какие электроды подходят для начинающих?
Подходят ли электроды для инверторной сварки?
Как хранить сварочные электроды?
Что влияет на качество сварного шва?
Есть ли различия между электродами для переменного и постоянного тока?
А также мы делаем
Перезвоним в течение 3 минут